Hrvatski
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Vijesti
Može li interna proizvodnja klinastih spojeva riješiti skupe glavobolje OEM-a u vezi s kvarovima na terenu?
Proizvođači originalne opreme poljoprivredne opreme i električnih alata na globalnim tržištima stalno nailaze na skupe nizvodne probleme prilikom nabavepravokutne klinaste osovineiz opskrbnih lanaca s više podugovora. Vanjska termička obrada donosi nekonzistentnu tvrdoću koja izaziva lomljenje klinastog zuba pod velikim izmjeničnim momentom. Raspršeni tijek rada tokarenja, glodanja i brušenja stvara nestabilne bočne tolerancije koje dovode do zastoja na montažnoj traci i prerade. Fragmentirana proizvodnja također uništava sljedivost na razini serije, usporavajući ili zaustavljajući revizije dobavljača trećih strana. Feida drži kovanje, oblikovanje žljebova, kontroliranu toplinsku obradu i precizno brušenje, sve pod krovom jedne tvornice, održavajući točnost dimenzija ISO6‑10 dok isporučuje kompletnu dokumentaciju o sljedivosti procesa, kako bi ublažila prerano lomljenje osovine, zastoje u montaži i kašnjenja revizije za međunarodne kupce strojeva.
1. Interna toplinska obrada stabilizira tvrdoću i smanjuje oštećenje od zamora klinastog korijena
Većina dobavljača klina trećih strana prepušta vanjskim suradnicima radove kaljenja. Neregulirani ciklusi peći stvaraju neravnomjernu raspodjelu tvrdoće: površinama zuba nedostaje otpornost na trošenje dok jezgre osovina gube potrebnu žilavost. Za traktore koji rade na neravnom obradivom zemljištu, ponovljeni udarni moment lako uzrokuje pukotine u korijenu i iznenadni lom osovine, što rezultira skupim povlačenjem s terena. Feida upravlja neovisnim pećima za kaljenje i indukcijsko kaljenje, zaključavajući krivulje grijanja-hlađenja specifične za materijal. Svaka proizvodna serija čuva potpune podatke o peći, postižući uravnoteženu izvedbu između površinske tvrdoće i žilavosti podloge kako bi se smanjila vjerojatnost loma klina za teške strojeve.
2. Sinkronizirano glodanje-brušenje održava konzistentnost boka klina za glatku montažu
Kada se grubo rezanje i završno brušenje završe u odvojenim radionicama, tolerancije paralelnosti zuba i širine zuba izlaze izvan raspona. Tijekom sastavljanja masovne proizvodnje, radnici se suočavaju s prisilnim prešanjem ili prekomjernim zazorom, što smanjuje propusnost radionice i povećava troškove prerade. Sva pravokutna oblikovanja klina i završna obrada nakon stvrdnjavanja odvijaju se na unificiranoj unutarnjoj CNC opremi, strogo u skladu s ISO4156 standardima industrijskih klinova. Pogreške ravnosti boka zuba ostaju unutar mikronskih granica, omogućujući glatko uklapanje s spojnim čahurama bez sekundarne ručne korekcije za pogone za sklapanje električnih alata i poljoprivrednih strojeva.
3. Dokumentacija o sljedivosti od kraja do kraja ubrzava revizije kvalifikacije inozemnih dobavljača
Decentralizirana obrada u više tvornica ne može spojiti potvrde o ispitivanju sirovina, zapise o toplinskoj obradi i izvješća o inspekciji CMM-a u objedinjene serijske datoteke. Mnoge europske i sjevernoameričke marke strojeva zamrznut će napredak pregleda dobavljača bez kompletnih paketa sljedivosti. Feida pohranjuje inspekcijske zapise koji pokrivaju ulazne provjere sirovina sve do mjerenja koordinata gotovog vratila. Kompletni revizijski dokumenti na engleskom jeziku mogu se objaviti uz svaku isporuku, čime se uklanjaju dodatni ciklusi testiranja treće strane tijekom globalnih postupaka kvalifikacije dobavljača.
4. Odabir ciljanog materijala legure odgovara različitim radnim scenarijima zakretnog momenta i opterećenja
Generički jednostruki čelični prazni dijelovi ne odgovaraju različitim radnim uvjetima. Obični klinovi od ugljičnog čelika brzo se troše pod udarom na farmi i prljavštinom; prekrhki visokolegirani obradaci skloni su pucanju pod čestim start-stop stresom. Odabir materijala slijedi zahtjeve stvarnog momenta opreme: obični ugljični čelik za aplikacije lakih električnih alata, čelik od legure 40Cr za poljoprivredne strojeve srednje klase i opcije bez željeza za sklopove prijenosa s niskom razinom buke. Razumna klasifikacija materijala produljuje životni vijek pod promjenjivim opterećenjem i uvjetima okoline.
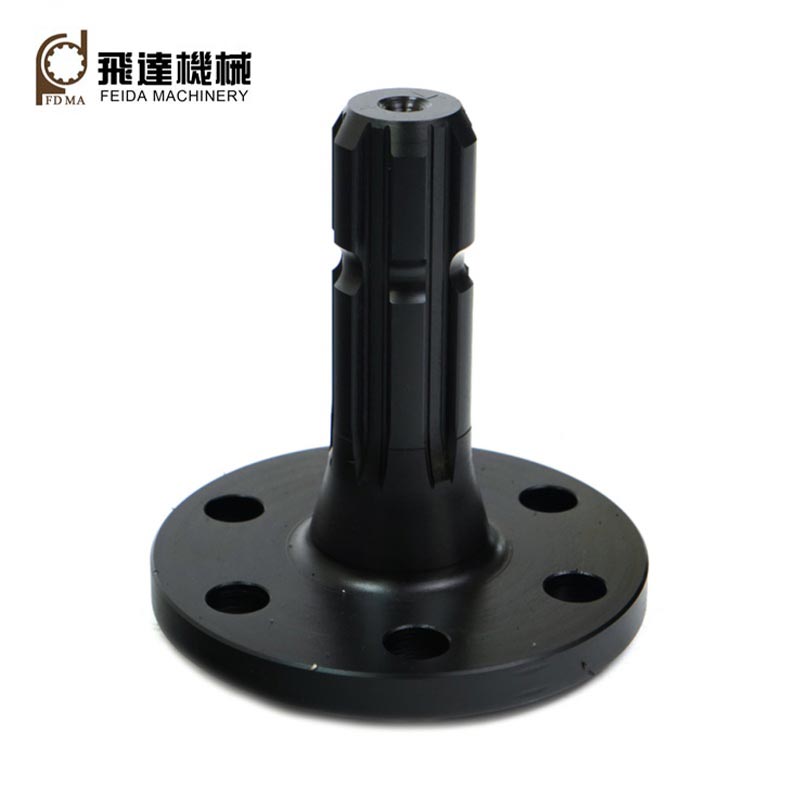
5. Bogati alati na zalihama skraćuju vrijeme izrade prototipa prilagođenog klinastog vratila
Brojni proizvođači klinastih komponenti imaju samo rezače djelomičnog modula. Prilagođeni nestandardni pravokutni spojevi zahtijevaju izradu novih alata, povlačeći cikluse istraživanja i razvoja za nove modele strojeva. Feida održava potpunu biblioteku alata za glodanje koji pokriva opseg M0,5-M5 modula. Prilagodbe u vezi s količinom zubaca, duljinom osovine i vanjskim promjerom mogu se ostvariti bez velikih dodatnih troškova alata. Obrada prilagođenog uzorka ostaje unutar 20 radnih dana, što pomaže inozemnim timovima za mehaničko istraživanje i razvoj da ubrzaju ponavljanje novih proizvoda i rasporede lansiranja na tržište.
6. Višeslojno VCI pakiranje protiv hrđe štiti preciznost tijekom pomorskih pošiljaka na duge relacije
Jednostavno pakiranje samo od kartona nudi slabu otpornost na vlagu. Kondenzacija kontejnera tijekom pomorskog tranzita tropskim rutama stvara sićušne korozijske jamice na preciznim bokovima utora, mijenjajući razmak mreže nakon dolaska. U skladu s dimenzijama osovine i obujmom narudžbe, tvornica postavlja usklađene zaštitne kombinacije: VCI papir protiv hrđe, amortizirajuću foliju s mjehurićima i zapečaćene kutije od punog drva. Rješenje za pakiranje koje izolira vlagu štiti geometriju klinastih zuba, održavajući stabilnu preciznost preko oceanske isporuke na velike udaljenosti do skladišta kupaca u inozemstvu.
Povezane vijesti
- Što metalne ravne konusne zupčanike čini pouzdanima za industrijski prijenos energije?
- Kako spiralni konusni zupčanici poboljšavaju prijenos snage u zahtjevnim strojevima?
- Zbog čega su lančanici bitni za pouzdan prijenos snage?
- Kako unutarnji zupčanici poboljšavaju preciznost i prijenos snage?
- Koji skupi nizvodni kvarovi proizlaze iz zanemarenih nedostataka u procesu proizvodnje klinastog vratila?
- Zašto plastični spiralni zupčanici postaju pouzdan izbor za moderne mehaničke sustave?
Ostavite mi poruku