Hrvatski
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Vijesti
Koji skupi nizvodni kvarovi proizlaze iz zanemarenih nedostataka u procesu proizvodnje klinastog vratila?
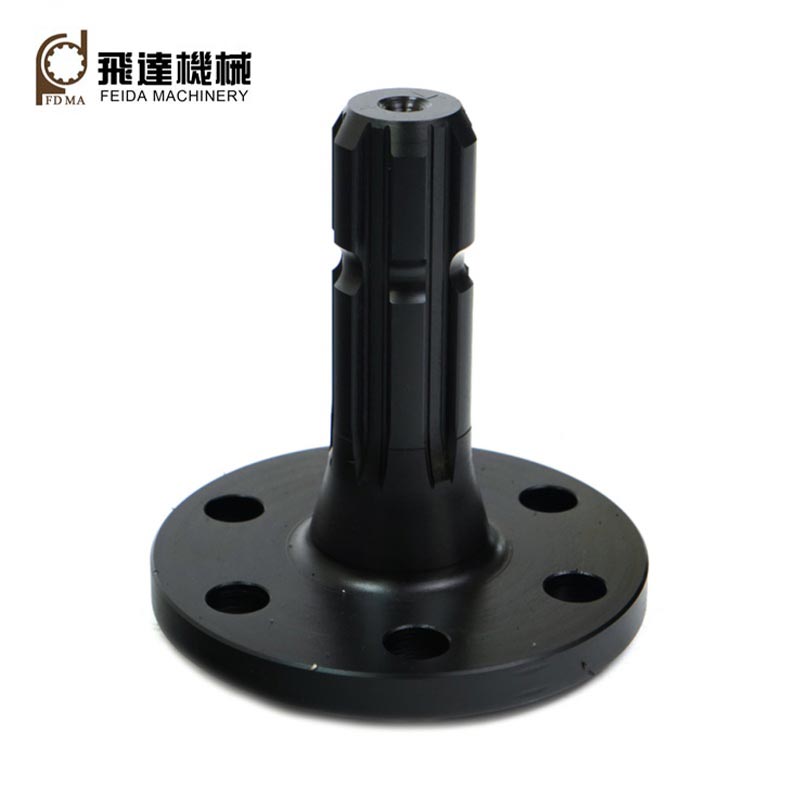
Feida‑strojna obradaPravokutna klinasta osovinausluga integrira DFM pregled prije proizvodnje, preciznu završnu obradu nakon toplinske obrade i dokumentaciju o performansama materijala pune serije, ublažavanje loma uslijed zamora, prepreka reviziji i rizika prerade prototipa za prekogranične proizvođače strojeva.
1. Precizna završna obrada nakon kaljenja umanjuje geometrijsku distorziju klina izazvanu toplinom
Mnoge kooperantske radionice izvode sva glodanja klina prije kaljenja, bez sekundarne dorade nakon kaljenja. Preraspodjela unutarnjeg naprezanja izazvana kaljenjem izaziva savijanje osovine, odstupanje nagiba zuba i pogreške bočne paralelnosti koje se ne mogu ispraviti preliminarnom strojnom obradom u mekom stanju. Pod izmjeničnim udarnim momentom tipičnim za poljoprivredne i građevinske strojeve, samo djelomični klinasti zubi podnose preneseno opterećenje, stvarajući koncentraciju naprezanja na korijenima zuba i rano pucanje uslijed zamora. Feida‑Machining zadržava kontrolirani dodatak za završnu obradu, izvodeći precizno brušenje u obliku utora nakon kaljenja i kaljenja. Kritične geometrijske tolerancije uključujući razmak između zuba, paralelnost bokova i koaksijalnost osovine ostaju unutar granica specifikacije DIN5461, osiguravajući jednoliku raspodjelu opterećenja s više zuba i produžujući životni vijek komponente u radnim okruženjima cikličkog udarnog opterećenja.
2. Interna obrada od početka do kraja zadržava kompletnu evidenciju o sljedivosti materijala i procesa
Kada se rezanje sirovina, strojna obrada klina, toplinska obrada i završna obrada površine dijele na više vanjskih podizvođača, proizvođači ne mogu sastaviti unificirane arhive na razini serije uključujući MTC za kvalitet čelika, dnevnike temperature kaljenja i konačna izvješća o inspekciji dimenzija. Međunarodne revizije natječaja za strojeve zahtijevaju potpunu sljedivost komponenti; fragmentirani lanci opskrbe dovode do odbijanja pretkvalifikacije. Feida dovršava cijeli tijek proizvodnje unutar vlastitog pogona. Svaki lot pohranjuje identifikaciju sirove šipke, zapise o krivulji toplinske obrade i podatke o inspekciji CMM-a. Potpuni paketi dokumenata na engleskom jeziku dostupni su nakon isporuke, pomažući OEM kupcima da zadovolje zahtjeve revizije dobavljača bez skupog ponovnog testiranja treće strane.
3. Kontrolirana kvaliteta površine boka zuba smanjuje rizik trošenja od trnjanja i korozije
Grubi, loše obrađeni bokovi klinastih zuba stvaraju mikro-neravnine. Sićušno relativno klizanje između osovine i spojne glavčine pod stalnim vibracijama koje generira stroj stvara ostatke abrazivnih oksida (fretting korozija). Ove tvrde čestice cirkuliraju unutar zazora i kontinuirano abraziraju kontaktne površine, povećavajući zazor i donoseći buku prijenosa i eventualno blokiranje. Feida optimizira parametre brzine posmaka za operacije brušenja s klinovima, postižući dosljednu malu hrapavost bočnih površina zuba. Kontrolirana kvaliteta površine smanjuje mikrokontaktne točke koje iniciraju oštećenje zbog trzanja, stabilizirajući dugoročnu izvedbu prijenosa za mobilne strojeve koji rade na otvorenom i izloženi su prašini i vibracijama.
4. Pregled DFM-a u ranoj fazi identificira rizike spline strukture prije formalnog ulaganja u alate
Brojni dobavljači prilagođenih dijelova strogo slijede nacrte kupaca bez procjene mogućnosti izrade. Neki crtežom definirani polumjeri zaobljenog korijena, dijelovi tankih stijenki osovine ili neuobičajene kombinacije širine zuba stvaraju teško rješive opasnosti od kaljenja-pukotina ili nedostižne zahtjeve tolerancije. Problemi se pojavljuju tek nakon što se naruče alati za rezanje i proizvedu dijelovi prototipa, što dovodi do revizija crteža, dodatnih troškova alata i odstupanja od rasporeda projekta. Feidin tim strojarskog inženjeringa provodi DFM procjenu u fazi Zahtjeva za ponudu, pregledavajući udubljenja za smanjenje naprezanja klinastog korijena, raspodjelu debljine presjeka i ostvarivost tolerancije. Potencijalni načini kvarova uzrokovani proizvodnjom označavaju se prije izrade alata, čime se skraćuju skupi ciklusi redizajna u kasnoj fazi za OEM razvojne projekte novih proizvoda.
5. Usklađivanje kvalitete materijala uravnotežuje ciljanu žilavost na udar i površinsku tvrdoću
Neodgovarajući odabir vrste čelika stvara proturječne rezultate performansi: niskolegirani ugljični čelik postiže površinsku tvrdoću, ali mu nedostaje žilavost jezgre i puca pod iznenadnim udarnim opterećenjima; prekomjerno legirani materijal donosi pretjerani rizik od kaljenja-iskrivljenja i nepotrebno povećava troškove komponenti. Feida odabire i provjerava čelik obratka u skladu s dokumentiranim zahtjevima opreme za okretni moment i udarno opterećenje. Parametri kaljenja podešeni su tako da uravnoteže otpornost na habanje bočne strane zuba i udarnu žilavost jezgre osovine, izbjegavajući krti lom korijena zuba i brzu abraziju bočne strane za različite primjene strojeva u radnim uvjetima.
6. Protokoli dimenzionalne inspekcije specifični za projekt jamče dosljednost između šarža
Narudžbe malih serija klinastih osovina često dobivaju samo provjeru dimenzija na licu mjesta. Bez fiksnih kontrolnih popisa stavki inspekcije koji pokrivaju debljinu zubaca, akumuliranu pogrešku nagiba i istrčavanje, dolazi do primjetnih varijacija performansi između proizvodnih serija. Kada se sastavljaju u gotove strojeve, nedosljedna svojstva kliznog pristajanja uzrokuju raštrkane stope kvarova na terenu. Feida primjenjuje kontrolne popise pregleda prilagođene projektu za svaki prilagođeni redoslijed klinastih osovina, izvodeći CMM mjerenje na ključnim indikatorima geometrije klinastih osovina. Jedinstveni kriteriji prihvaćanja provode se lot po lot, čime se stabilizira zamjenjivost OEM serijskih montažnih linija.
Povezane vijesti
- Kako spiralni konusni zupčanici poboljšavaju prijenos snage u zahtjevnim strojevima?
- Zbog čega su lančanici bitni za pouzdan prijenos snage?
- Kako unutarnji zupčanici poboljšavaju preciznost i prijenos snage?
- Zašto plastični spiralni zupčanici postaju pouzdan izbor za moderne mehaničke sustave?
- Može li interna proizvodnja klinastih spojeva riješiti skupe glavobolje OEM-a u vezi s kvarovima na terenu?
- Hoće li integrirana strojna obrada zupčanika u punom procesu smanjiti tri glavna skrivena gubitka inozemnih proizvođača reduktora u nabavi?
Ostavite mi poruku